Malay
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Berita
Apakah kegagalan hiliran yang mahal berpunca daripada jurang proses pembuatan aci spline yang diabaikan?
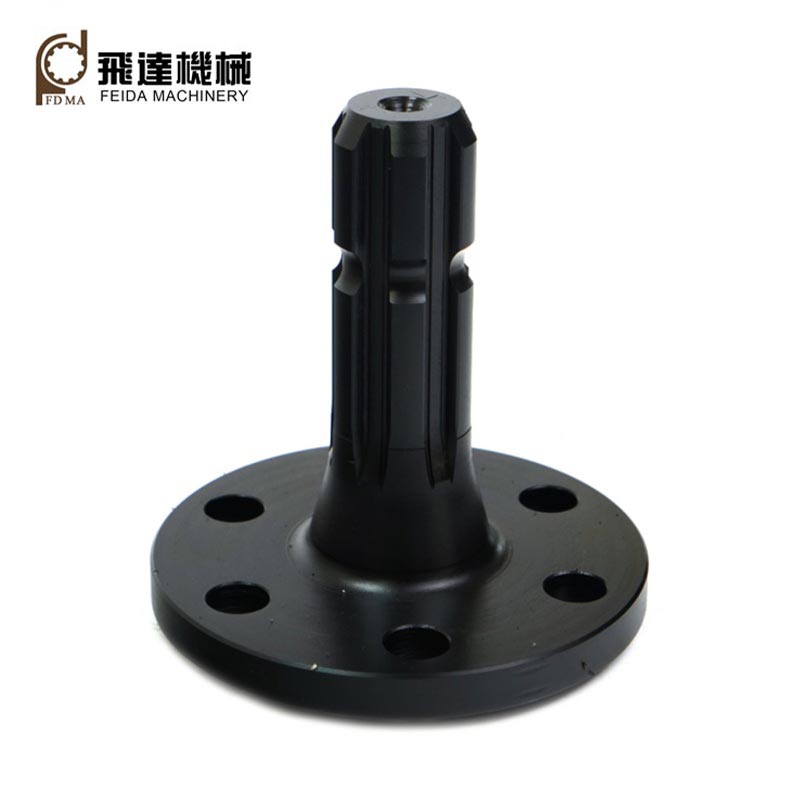
Feida‑PemesinanAci Spline segi empat tepatperkhidmatan menyepadukan semakan DFM pra-pengeluaran, kemasan ketepatan pasca-panas-rawatan dan dokumentasi prestasi bahan-batch penuh, mengurangkan patah keletihan, halangan audit dan risiko kerja semula prototaip untuk pengeluar jentera rentas sempadan.
1. Kemasan ketepatan pasca-pelindapkejutan mengimbangi herotan geometri spline akibat haba
Banyak bengkel subkontrak melakukan semua pengilangan spline sebelum pelindapkejutan, tanpa kemasan sekunder selepas pengerasan. Pengagihan semula tekanan dalaman yang disebabkan oleh pemadaman mencetuskan lenturan aci, sisihan nada gigi dan ralat selari rusuk yang tidak dapat dibetulkan oleh pemesinan keadaan lembut awal. Di bawah tork kejutan berselang-seli yang tipikal untuk jentera ladang dan pembinaan, hanya gigi spline separa yang menanggung beban yang dihantar, menjana kepekatan tekanan pada akar gigi dan retak keletihan awal. Rizab pemesinan Feida mengawal elaun kemasan, melaksanakan pengisaran spline ketepatan selepas pelindapkejutan-dan-pembajaan. Toleransi geometri kritikal termasuk jarak gigi, keselarian rusuk dan keserasian aci kekal dalam had spesifikasi DIN5461, memastikan perkongsian beban berbilang gigi yang seragam dan memanjangkan hayat perkhidmatan komponen di bawah persekitaran operasi beban impak kitaran.
2. Pemprosesan dalaman dari hujung ke hujung mengekalkan rekod kebolehkesanan bahan dan proses yang lengkap
Apabila pemotongan bahan mentah, pemesinan spline, rawatan haba dan kemasan permukaan dibahagikan kepada beberapa subkontraktor luaran, pengeluar tidak boleh memasang arkib peringkat kelompok bersatu termasuk MTC gred keluli, log suhu pelindapkejutan dan laporan pemeriksaan dimensi akhir. Audit tender jentera antarabangsa menuntut kebolehkesanan komponen penuh; rantaian bekalan yang berpecah-belah membawa kepada penolakan pra-kelayakan. Feida melengkapkan keseluruhan aliran kerja pembuatan di dalam kemudahannya sendiri. Setiap lot menyimpan pengenalan bar mentah, rekod keluk rawatan haba dan data pemeriksaan CMM. Pakej dokumen bahasa Inggeris yang lengkap tersedia semasa penghantaran, membantu pelanggan OEM memenuhi keperluan audit pembekal tanpa ujian semula pihak ketiga yang mahal.
3. Kualiti permukaan sayap gigi terkawal menyekat risiko kehausan kakisan
Bahagian rusuk gigi spline yang kasar dan tidak siap menghasilkan mikro-asperities. Gelinciran relatif kecil antara aci dan hab mengawan di bawah getaran yang dihasilkan mesin berterusan menghasilkan serpihan oksida yang melelas (kakisan yang membimbangkan). Zarah-zarah keras ini beredar di dalam kelegaan muat dan terus melelas permukaan sentuhan, membesarkan tindak balas dan membawa bunyi penghantaran dan akhirnya sawan. Feida mengoptimumkan parameter kadar suapan untuk operasi pengisaran spline, mencapai permukaan sayap gigi dengan kekasaran rendah yang konsisten. Kualiti permukaan terkawal mengurangkan titik hubungan mikro yang memulakan kerosakan yang membimbangkan, menstabilkan prestasi penghantaran jangka panjang untuk jentera mudah alih operasi luar yang terdedah kepada habuk dan getaran.
4. Kajian semula DFM fasa awal mengenal pasti risiko struktur spline sebelum pelaburan perkakas rasmi
Banyak vendor bahagian tersuai dengan ketat mengikut lukisan pelanggan tanpa penilaian kebolehkilangan. Beberapa jejari fillet akar spline yang ditakrifkan, bahagian dinding nipis aci atau gabungan lebar gigi yang luar biasa mencipta bahaya keretakan pelindapkejutan yang sukar dicapai atau keperluan toleransi yang tidak dapat dicapai. Masalah timbul hanya selepas alat pemotong ditempah dan bahagian prototaip dihasilkan, memaksa semakan lukisan, perbelanjaan perkakas tambahan dan kegelinciran jadual projek. Pasukan kejuruteraan mekanikal Feida menjalankan penilaian DFM pada peringkat RFQ, menyemak fillet pelepasan tekanan akar spline, pengedaran ketebalan bahagian dan kebolehrealisasian toleransi. Mod kegagalan akibat pengilangan yang berpotensi dibenderakan sebelum membuat alat, memotong kitaran reka bentuk semula fasa lewat yang mahal untuk projek pembangunan produk baharu OEM.
5. Imbangan padanan gred bahan kesan-keliatan dan sasaran kekerasan permukaan
Pemilihan gred keluli yang tidak betul menghasilkan hasil prestasi yang bercanggah: keluli karbon aloi rendah mencapai kekerasan permukaan namun tidak mempunyai keliatan teras dan retak di bawah beban kejutan secara tiba-tiba; bahan aloi berlebihan membawa risiko herotan pelindapkejutan yang berlebihan dan meningkatkan kos komponen tanpa perlu. Feida memilih dan mengesahkan keluli bahan kerja mengikut keperluan tork‑dan‑kejutan‑beban peralatan yang didokumenkan. Parameter pelindapkejutan ditala untuk mengimbangi rintangan haus sayap gigi dan keliatan impak teras aci, mengelakkan kedua-dua keretakan akar gigi rapuh dan lelasan rusuk pantas untuk aplikasi jentera keadaan kerja yang berbeza.
6. Protokol pemeriksaan dimensi khusus projek menjamin ketekalan silang-kelompok
Pesanan aci spline tersuai kumpulan kecil selalunya menerima pengesahan dimensi semakan spot sahaja. Tanpa senarai semak item pemeriksaan tetap yang meliputi ketebalan gigi, ralat akumulatif padang dan kehabisan, variasi prestasi yang ketara berlaku antara kelompok pengeluaran. Apabila dipasang ke dalam jentera siap, sifat spline-fit yang tidak konsisten menyebabkan kadar kegagalan medan bertaburan. Feida menggunakan senarai semak pemeriksaan disesuaikan projek untuk setiap pesanan aci spline tersuai, melaksanakan pengukuran CMM pada penunjuk geometri spline utama. Kriteria penerimaan seragam dikuatkuasakan lot-demi-lot, menstabilkan kebolehtukaran untuk barisan pemasangan pengeluaran bersiri OEM.
Berita Berkaitan
- Bagaimanakah Gear Serong Lingkaran Meningkatkan Penghantaran Kuasa dalam Jentera Menuntut?
- Apakah yang Menjadikan Gear Sprocket Penting untuk Penghantaran Kuasa yang Boleh Dipercayai?
- Bagaimanakah Gear Dalaman Meningkatkan Ketepatan dan Penghantaran Kuasa?
- Mengapa Gear Heliks Plastik Menjadi Pilihan Yang Boleh Dipercayai untuk Sistem Mekanikal Moden?
- Bolehkah pengeluaran spline dalaman menyelesaikan sakit kepala kegagalan medan yang mahal bagi jentera OEM?
- Adakah pemesinan gear bersepadu proses penuh akan mengurangkan tiga kerugian perolehan tersembunyi utama pengeluar pengurang luar negara?
Tinggalkan saya mesej